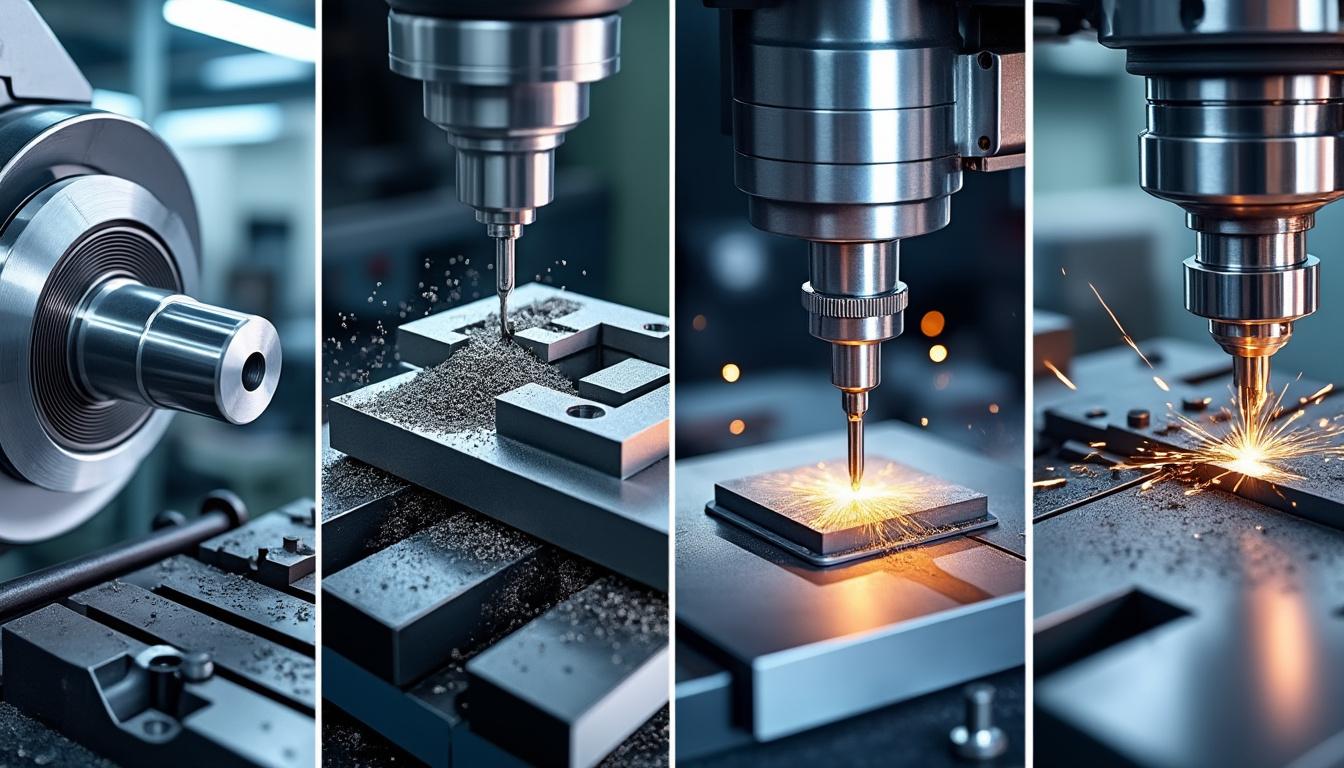
Les 4 opérations basiques d’usinage – tournage, fraisage, perçage et rectification – permettent de transformer des pièces brutes en éléments mécaniques précis et fonctionnels. Ces méthodes reposent sur l’enlèvement de matière à l’aide d’outils coupants adaptés et de machines spécifiques. Chacune de ces opérations répond à des exigences particulières en termes de formes, tolérances et finitions, en s’appuyant sur des techniques éprouvées et des réglages précis. Leur maîtrise est essentielle pour optimiser la production industrielle, qu’il s’agisse du secteur automobile, aéronautique ou médical. Les points clés abordés détaillent les modes de fonctionnement, applications courantes et contraintes de ces procédés.
Tournage : précision sur pièces cylindriques
Le tournage représente une opération d’usinage où la pièce à usiner est mise en rotation tandis que l’outil de coupe reste fixe ou légèrement mobile. Cette technique est privilégiée pour fabriquer des pièces aux formes cylindriques ou coniques, telles que les arbres ou bagues. La rotation de la pièce sur un mandrin combinée à la trajectoire contrôlée de l’outil permet d’enlever la matière de manière progressive, garantissant une finition et une précision dimensionnelle adaptées aux exigences industrielles.
Fonctionnement et réglages essentiels
La pièce est montée sur un mandrin qui la fait tourner à une vitesse déterminée selon le matériau : aciers, alliages ou plastiques. L’outil coupant avance longitudinalement ou radialement en fonction des formes à obtenir. La vitesse de rotation, l’avance de l’outil et la profondeur de coupe sont des paramètres ajustés scrupuleusement pour éviter toute surchauffe et assurer une usure maîtrisée de l’outil.
Différentes opérations sont possibles en tournage : le dressage pour créer des faces planes, le tronçonnage pour séparer une pièce, le filetage pour générer des filetages externes ou internes, ainsi que le tournage conique pour des profils spécifiques. Ces opérations précises sont adaptées aux exigences dimensionnelles et de qualité de surface. Par exemple, le dressage produit une surface parfaitement plane indispensable pour l’assemblage mécanique.
Contraintes et limites techniques
Malgré son efficacité sur les pièces cylindriques, le tournage est limité aux formes à symétrie axiale. Les pièces à géométrie complexe ou non circulaire requièrent des processus complémentaires comme le fraisage. La gestion des copeaux issus de l’enlèvement de matière peut poser des défis en termes de propreté et sécurité dans l’atelier. De plus, certains alliages agressifs peuvent entraîner une usure rapide des outils, ce qui impose l’utilisation de plaquettes carbure ou revêtements spécifiques.
Cas d’usage en industrie
| Secteur | Type de pièce | Exigences techniques |
|---|---|---|
| Automobile | Arbres à cames, axes | Haute précision dimensionnelle, finition de surface |
| Aéronautique | Arbres de turbines, buses | Tolérances microscopiques |
| Médical | Broches chirurgicales | Biocompatibilité, surface polie |
La répétabilité du tournage en fait un procédé clé pour la production de séries moyennes à grandes, garantissant que chaque pièce conserve des caractéristiques identiques.
Fraisage : diversité des formes et complexité
Le fraisage est une opération d’usinage où c’est l’outil, doté de plusieurs arêtes de coupe, qui tourne à grande vitesse tandis que la pièce reste fixe ou effectue de légers déplacements. Cette méthode est appropriée pour créer des formes complexes, des surfaces planes, des rainures ou des cavités sur divers matériaux. Le fraisage est souvent réalisé avec des centres d’usinage CNC, offrant un contrôle précis des trajectoires et des paramètres.
Fonctionnement et outils adaptés
L’outil bain de coupe est la fraise, qui peut présenter différentes formes géométriques — cylindrique, conique, hémisphérique — pour s’adapter aux exigences de formes. Les machines modernes permettent des mouvements multi-axes jusqu’à cinq axes, facilitant la réalisation de pièces complexes comme les moules, engrenages ou coques. La programmation CNC est essentielle pour assurer des coupes précises avec des trajectoires parfaitement répétables.
La sélection entre fraises en carbure, acier rapide ou revêtues s’appuie sur le type de matériau usiné. Les paramètres majeurs incluent la vitesse de rotation, l’avance de la pièce ou de l’outil et la profondeur de passe, tous optimisés pour réduire l’usure des outils et générer des surfaces de qualité.
Limitations techniques du fraisage
Bien que polyvalent, le fraisage reste plus lent que le tournage pour les pièces principalement cylindriques. La complexité de programmation et d’alignement exige un opérateur expérimenté. L’usure rapide des fraises, notamment sur aciers trempés ou matériaux abrasifs, augmente les coûts d’exploitation. La gestion des copeaux reste un défi, demandant une évacuation adéquate pour maintenir la stabilité du processus.
Exemples industriels
| Industrie | Pièce réalisée | Type d’outil |
|---|---|---|
| Aéronautique | Boîtiers moteurs, supports complexes | Fraise hémisphérique CNC 5 axes |
| Médical | Implants, instruments chirurgicaux | Fraise carbure petite taille |
| Automobile | Blocs moteurs | Fraise cylindrique |
Le fraisage reste incontournable dans la fabrication de pièces asymétriques nécessitant une grande précision et des formes complexes, souvent couplé à d’autres opérations d’usinage.
Perçage : réalisation et préparation des assemblages
Le perçage consiste à réaliser des trous cylindriques dans une pièce à l’aide d’un foret. Cette opération fondamentale est nécessaire pour préparer la fixation, l’assemblage ou d’autres opérations ultérieures telles que le taraudage ou l’alésage. Le perçage s’effectue par rotation et avance de l’outil guidé par la machine, souvent des centres d’usinage CNC ou des perceuses à colonne.
Techniques et variantes du perçage
Le foret hélicoïdal est couramment utilisé pour percer différents matériaux, de l’acier à l’aluminium en passant par le plastique. La profondeur et le diamètre dépendent du projet et sont contrôlés par la machine. Plusieurs techniques complémentaires existent :
- Alésage : finition et mise au diamètre précis du trou.
- Taraudage : réalisation de filetages internes.
- Lamage : création d’appuis ou finitions spécifiques sur les bords des trous.
Ces sous-opérations prolongent et complètent les étapes de perçage pour répondre aux exigences de précision et de qualité mécaniques.
Avantages et contraintes
Le perçage est rapide, économique et simple à mettre en œuvre, particulièrement adapté aux trous droits. Néanmoins, il se limite aux formes cylindriques. Pour les trous profonds ou de grand diamètre, la gestion des copeaux et la résistance des forets représentent des défis techniques notables. La qualité des trous peut requérir un post-traitement, notamment pour garantir la finition et la tolérance dimensionnelle.
Usages pratiques selon les secteurs
| Secteur | Fonction | Technique complémentaire |
|---|---|---|
| Électronique | Perçage de circuits imprimés | Micro-perçage CNC |
| Mécanique | Points d’assemblage mécaniques | Taraudage, lamage |
| Aéronautique | Trous de fixation pour rivets | Alésage |
Le perçage reste un préalable indispensable dans les processus d’usinage, notamment dans les assemblages nécessitant solidité et précision.
Rectification : précision et finition finale
La rectification emploie une meule abrasive rotative pour enlever de petites quantités de matière, obtenant ainsi des finitions extrêmement précises avec des tolérances dimensionnelles très serrées. Cette opération intervient souvent en fin de chaîne de production pour corriger les déviations et améliorer la qualité des surfaces, réduisant notamment les frottements entre pièces assemblées.
Fonctionnement et méthodes principales
La meule abrasive composée d’un abrasive très dur effectue un meulage contrôlé selon plusieurs techniques :
- Rectification plane : obtenue sur surfaces plates.
- Rectification cylindrique : appliquée aux pièces de forme ronde.
- Rectification sans centre : adaptée aux pièces fines et en production automatique.
Grâce à ces méthodes, les tolérances au micron deviennent accessibles, essentielles dans les secteurs à exigences élevées.
Avantages et limitations
La rectification optimise la précision dimensionnelle et la qualité de surface, réduisant les frottements et améliorant la durabilité des pièces. Toutefois, elle reste plus lente que le fraisage ou le tournage et sollicite des équipements spécialisés et une main d’œuvre compétente. Son coût est plus élevé, justifié dans les applications critiques où la qualité prime.
Domaines d’application
| Industrie | Pièce typique | Type de rectification |
|---|---|---|
| Automobile | Arbres à cames, vilebrequins | Rectification cylindrique |
| Aéronautique | Aubes de turbines | Rectification plane, sans centre |
| Médical | Instruments chirurgicaux | Rectification fine |
La rectification prend une place essentielle dans les processus nécessitant des niveaux de finition et précision extrêmes, notamment pour les composants soumis à de fortes sollicitations mécaniques.
La maîtrise des quatre opérations basiques que sont le tournage, le fraisage, le perçage et la rectification favorise l’obtention d’un équilibre optimal entre forme, précision, finition et coût. Ces procédés sont au cœur de l’usinage industriel moderne et permettent de répondre aux exigences variées des secteurs les plus techniques.